Shandong Taixing Bahan Lanjutan Co, Ltd.
Berita

Berapa Jumlah Maksimum Aluminium Hidroksida yang Ditambahkan ke Resin Epoksi?

2026-03-25 0 Tinggalkan aku pesan

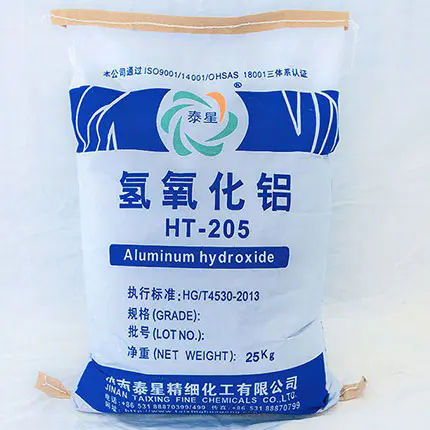
Dalam jalur teknologi arus utama global penghambat api bebas halogen, asap rendah dan tidak beracun, serta pengisian insulasi resin epoksi, aluminium hidroksida (ATH) telah menjadi pengisi penghambat api anorganik pilihan dalam penyegelan elektronik, pengecoran, laminasi berlapis tembaga, material komposit, komponen insulasi, dan bidang lainnya karena keunggulan komprehensifnya dalam biaya yang terkendali, penghambat api dan peredam asap, insulasi listrik, dan kemudahan pemrosesan. Pertanyaan inti paling umum yang diajukan oleh perusahaan material global dalam pengembangan formula adalah: Berapa jumlah maksimumnyaaluminium hidroksidayang dapat ditambahkan ke sistem resin epoksi?


Ⅰ.Kesimpulan inti: Kisaran jumlah penambahan aluminium hidroksida dalam resin epoksi

Dalam kondisi produksi industri yang memenuhi pencampuran normal, penghilangan busa, penuangan/pengecoran/pembentukan, dan tidak retak atau terkelupas setelah proses pengawetan, serta memenuhi standar kinerja mekanis dan isolasi:

1. Aluminium hidroksida konvensional yang tidak dimodifikasi: Jumlah penambahan praktis maksimum adalah 50% -65% berat (fraksi massa);

2. Modifikasi silan/titanat+aluminium hidroksida bertingkat ukuran partikel: jumlah penambahan maksimum praktis dapat mencapai 70% -82% berat;

3. Sistem optimasi ekstrim laboratorium: Batas atas teoritis dapat mendekati 85% berat, tetapi hanya berlaku untuk proses khusus dan tidak memiliki stabilitas untuk produksi skala besar.


Sederhananya: rumus biasa ≤ 65%; Formula yang dimodifikasi dan dioptimalkan 70% -82%; Rumus ekstrimnya tidak melebihi 85%. Ini adalah batas penambahan yang aman, stabil, dan diproduksi secara massal untuk sistem epoksi aluminium hidroksida yang diakui secara global.


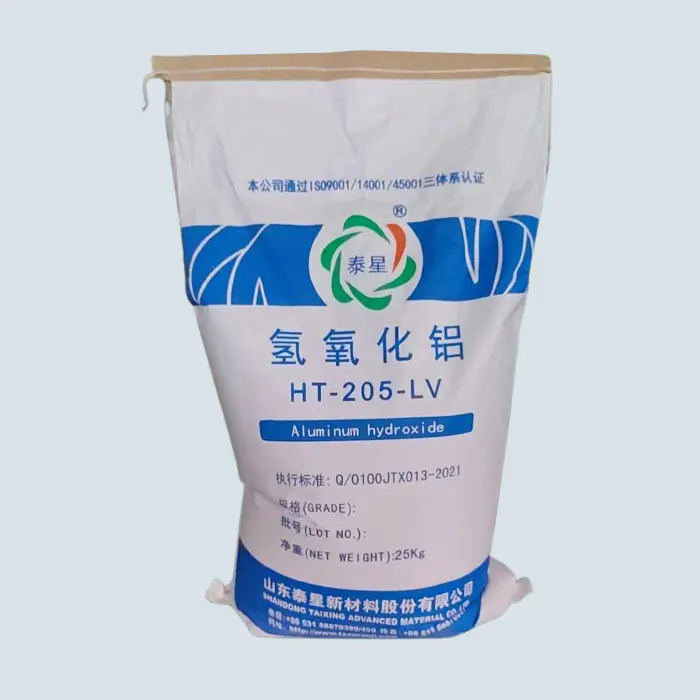
Aluminum Hydroxide


Ⅱ.Empat batasan utama yang menentukan jumlah penambahan maksimum

Semakin tinggi jumlah aluminium hidroksida yang ditambahkan, semakin baik. Melanggar batas atas akan secara langsung menyebabkan kerusakan sistem, kegagalan pemrosesan, dan penurunan kinerja. Empat batasan utama secara kolektif menentukan 'garis merah aditif maksimum'.

1. Batasan viskositas: Batas atas absolut dari fluiditas pemrosesan

Resin epoksi sendiri memiliki viskositas dasar tertentu, dan sebagai bubuk anorganik, semakin tinggi jumlah aluminium hidroksida yang ditambahkan, viskositas sistem akan meningkat secara eksponensial.

-Lebih dari 65%: Sistem menjadi kental, sulit diaduk, dan gelembung tidak dapat dikeluarkan;

-Lebih dari 75%: Hilangnya kemampuan meratakan diri, menuang, dan menuang, tidak mampu beradaptasi dengan penyaluran otomatis, penyegelan vakum, dan pembentukan cetakan;

-Lebih dari 82%: Resin tidak dapat sepenuhnya membasahi permukaan pengisi, mengakibatkan "aglomerasi bubuk kering dan aglomerasi kering", sehingga kehilangan kemampuan prosesnya sepenuhnya.


Viskositas merupakan ambang batas pertama yang menentukan jumlah penambahan maksimum dan juga merupakan indikator kendali inti untuk produksi massal di industri elektronik, kelistrikan, dan material komposit global.


2. Batasan kinerja mekanis: Keseimbangan batas antara kekuatan dan ketangguhan

Aluminium hidroksidamerupakan partikel anorganik yang kaku, dan penambahan yang berlebihan dapat merusak jaringan ikatan silang resin epoksi, sehingga mengakibatkan:

-Kekuatan tumbukan dan perpanjangan putus telah menurun secara signifikan, membuat material menjadi rapuh dan rentan retak;

-Kekuatan rekat menurun, dan kekuatan ikatan dengan substrat dan komponen tidak mencukupi;

-Ketidaksesuaian dalam koefisien muai panas akibat guncangan termal, mengakibatkan lengkungan dan pelepasan.


Titik keseimbangan optimal industri: Berdasarkan premis memenuhi ketahanan api UL94 V-0, jumlah penambahan harus dikontrol pada 55% -70%, yang dapat menyeimbangkan ketahanan api, kekuatan, ketangguhan, dan stabilitas dimensi.


3. Batasan kompatibilitas antarmuka: logika yang mendasari dispersi dan pembasahan

Aluminium hidroksida yang tidak dimodifikasi memiliki banyak gugus hidroksil pada permukaannya, polaritas yang kuat, dan kompatibilitas yang buruk dengan resin epoksi. Di bawah penambahan tinggi, ia rentan terhadap:

-Membentuk reuni sekunder, yang mengakibatkan cacat internal;

-Kekuatan ikatan antara antarmuka pengisi dan resin lemah, dan tegangan terkonsentrasi;

-Kinerja insulasi dan resistansi tegangan bahan yang diawetkan menurun.


Dengan memodifikasi dengan bahan penggandeng silan dan melapisi dengan dispersan super, kompatibilitas antarmuka dapat ditingkatkan secara signifikan, meningkatkan jumlah penambahan maksimum dari 65% menjadi 70% -82%.


4. Kendala proses: Perbedaan batas atas penambahan untuk proses pencetakan yang berbeda

Jumlah penambahan maksimum untuk proses berbeda dengan formula yang sama sama sekali berbeda, yang merupakan prinsip adaptasi proses yang harus diikuti untuk produksi massal global:

-Penyegelan vakum/infus elektronik: persyaratan fluiditas tinggi, batas atas 60% -70%;

-Pengecoran cetakan/komponen kelistrikan: dapat dipanaskan untuk mengurangi viskositas, dengan batas atas 70% -78%;

-Plastik Cetakan/Mass (BMC/DMC): cetakan geser tinggi, batas atas 75% -82%;

-Perekat/bahan pengikat lapisan tipis: memerlukan viskositas rendah dan infiltrasi tinggi, dengan batas atas 40% -55%.


Ⅲ.Cara menembus batas: tingkatkan jumlah penambahan maksimum dari 65% menjadi 80%+


Menghadapi permintaan akan ketahanan api yang tinggi, nilai CTI yang tinggi, isolasi yang tinggi, dan biaya yang rendah di pasar kelas atas global, empat sarana teknologi utama dapat digunakan untuk secara aman meningkatkan jumlah aluminium hidroksida yang ditambahkan sambil menjaga stabilitas sistem.

1. Modifikasi permukaan pengisi: Rekayasa antarmuka adalah intinya

Pelapisan aluminium hidroksida in situ menggunakan bahan penghubung silan (KH550/KH560/KH570), titanat, aluminat, dan polimer hiperbranch:

-Mengurangi polaritas permukaan dan mengurangi kekuatan ikatan hidrogen antar partikel;

-Meningkatkan kompatibilitas dan keterbasahan dengan matriks epoksi;

-Mengurangi aglomerasi dan mengurangi peningkatan viskositas dalam kondisi pengisian tinggi.

Setelah modifikasi, viskositas dapat dikurangi 30% -60% dengan jumlah penambahan yang sama, dan jendela pengisian tinggi dapat langsung dibuka.


2. Penilaian ukuran multi partikel: pengepakan yang ketat mengurangi permintaan resin

Mengikuti teori pengepakan ketat, kombinasi ukuran partikel besar, ukuran partikel sedang, dan ukuran partikel kecil (seperti 40 μm+8 μm+1,5 μm) digunakan:

-Isi celah partikel besar dengan partikel kecil untuk mengurangi porositas;

-Mengurangi jumlah pembungkus resin dan meningkatkan kemampuan mengalir di bawah kandungan padat yang sama;

-Mencapai jumlah penambahan yang lebih tinggi, viskositas lebih rendah, dan kepadatan lebih tinggi.

Optimalisasi penilaian adalah solusi paling hemat biaya dan efektif untuk meningkatkan jumlah aditif.


3. Peracikan sistem epoksi dengan viskositas rendah: mengurangi viskositas dari matriks

-Pilih epoksi dengan berat molekul rendah, epoksi sikloalifatik, dan epoksi alifatik;

-Pengencer aktif senyawa (bebas VOC, berpartisipasi dalam pengawetan, tidak bermigrasi);

-Dipasangkan dengan bahan pengawet dengan viskositas rendah (polieteramina, anhidrida termodifikasi).

Semakin rendah viskositas matriks maka semakin kuat kemampuannya menampung aluminium hidroksida, dan jumlah penambahan maksimum dapat ditingkatkan sebesar 8% -15%.


4. Aditif yang efisien dan penguatan proses: jaminan ganda reologi dan dispersi

-Menambahkan bahan pembasah dan pendispersi yang efisien: memecah aglomerasi dan mengurangi resistensi antarmuka;

-Aditif reologi yang akurat: mencapai penipisan geser, anti penurunan statis, dan aliran tinggi selama konstruksi;

-Dispersi vakum berkecepatan tinggi/penggilingan tiga gulungan: Pastikan depolimerisasi lengkap dan dispersi pengisi yang seragam, dan cegah aglomerasi bubuk kering.


Ⅳ.Jumlah tambahan yang direkomendasikan untuk industrialisasi berdasarkan skenario (standar global)

Berdasarkan sertifikasi aktual dan pengalaman produksi massal elektronik dan kelistrikan global, energi baru, angkutan kereta api, dan material komposit bangunan, berikan pedoman paling praktis untuk menambah kuantitas:

1. Perekat pot elektronik (catu daya/pengontrol/sensor): 50% -65%, tahan api V-0, viskositas rendah, insulasi tinggi;

2. Komponen pengecoran/isolator/sakelar listrik: 65% -78%, CTI tinggi, ketahanan api tinggi, kekuatan mekanik tinggi;

3. Papan laminasi/isolasi berlapis tembaga: 55% -70%, asap rendah, tahan panas tinggi, stabilitas ukuran;

4. Bagian cetakan BMC/DMC: 70% -82%, pengisian tinggi, biaya rendah, sifat mampu bentuk tinggi;

5. Perekat/sealant tahan api: 40% -55%, menyeimbangkan kekuatan ikatan dan ketahanan api.


Ⅴ.Risiko khas penambahan berlebihan (harus dihindari)

Ketika perusahaan secara membabi buta mengejar tingkat aditif yang tinggi untuk mengurangi biaya atau meningkatkan penghambatan api, masalah yang tidak dapat diperbaiki mungkin timbul setelah melebihi batas atas:

-Ledakan viskositas, tidak dapat dituangkan, dihilangkan busanya, atau dibentuk;

-Retak, bengkok, kerapuhan tinggi, dan kegagalan akibat siklus dingin dan panas dari bahan yang diawetkan;

-Ada banyak cacat antarmuka, yang mengakibatkan penurunan signifikan dalam kinerja insulasi dan resistansi tegangan;

-Penyelesaian dan stratifikasi pengisi, stabilitas penyimpanan yang buruk;

-Tingkat hasil rendah, tidak dapat lulus sertifikasi global seperti UL, IEC, RoHS, dll.

Pengingat keselamatan: Jumlahaluminium hidroksidaditambahkan harus mengejar keseimbangan kinerja daripada nilai-nilai ekstrim.


Ⅵ.Logika desain formula pengisian tinggi untuk pasar global

Untuk memenuhi permintaan pelanggan global akan perlindungan lingkungan bebas halogen, ketahanan api yang tinggi, keandalan yang tinggi, dan biaya rendah, formula optimal mengikuti prinsip-prinsip berikut:

1. Tetapkan batas bawah berdasarkan tingkat tahan api: UL94 V-0 biasanya membutuhkan ≥ 50%;

2. Tetapkan batas atas berdasarkan teknologi pemrosesan: penyegelan ≤ 70%, pencetakan ≤ 82%;

3. Meningkatkan batas atas dengan gradasi yang dimodifikasi: Modifikasi+gradasi dapat meningkatkan jumlah penambahan sebesar 10% -15%;

4. Tentukan hasil akhir melalui pengujian kinerja: viskositas, benturan, daya rekat, insulasi, dan siklus termal semuanya lulus.


Kesimpulan

Jumlah maksimum aluminium hidroksida yang ditambahkan ke resin epoksi adalah hasil gabungan efek bahan, formulasi, proses, dan sifat. Batas atas praktis sistem konvensional adalah 65%, sedangkan sistem optimasi yang dimodifikasi dapat mencapai 70% -82% secara stabil, dengan nilai teoritis ekstrim tidak melebihi 85%.


Melalui modifikasi permukaan, penilaian ukuran partikel, matriks viskositas rendah, optimalisasi aditif, dan penguatan proses, pengisian tinggi, ketahanan api tinggi, dan isolasi tinggi dapat dicapai tanpa mengorbankan kemampuan proses dan sifat mekanik, beradaptasi secara sempurna dengan standar ketat dan persyaratan lingkungan elektronik global, energi baru, kelistrikan, angkutan kereta api, dan bidang lainnya. Ini adalah jalur teknologi inti bagi perusahaan material untuk meningkatkan daya saing produk dan memperluas pasar internasional.

Berita Terkait
Tinggalkan aku pesan
X
Kami menggunakan cookie untuk menawarkan Anda pengalaman penelusuran yang lebih baik, menganalisis lalu lintas situs, dan mempersonalisasi konten. Dengan menggunakan situs ini, Anda menyetujui penggunaan cookie kami. Kebijakan Privasi
MenolakMenerima